बहु-उत्पाद लाइनों में सबसे महंगा बंद होना अक्सर कोई खराबी नहीं होती, बल्कि फिर से बदलने और उत्पादन बदलने का होता है: मोल्ड, पैरामीटर, प्रथम आइटम और सामग्री के स्विच को टीम लीडर के चिल्लाने पर छोड़ दिया जाता है, जांच के चरणों को अनुभव पर छोड़ दिया जाता है, और प्रथम आइटम के गुणवत्ता से उत्तीर्ण होने पर ही पता चलता है कि किसी उपकरण को भूल गए हैं। योजना में “लाइन बदलने में 40 मिनट” का समय था, लेकिन मौजूदा स्थिति में यह दो घंटे हो गया, और बाद की लाइनें पूरी तरह से सामग्री का इंतजार कर रही हैं।
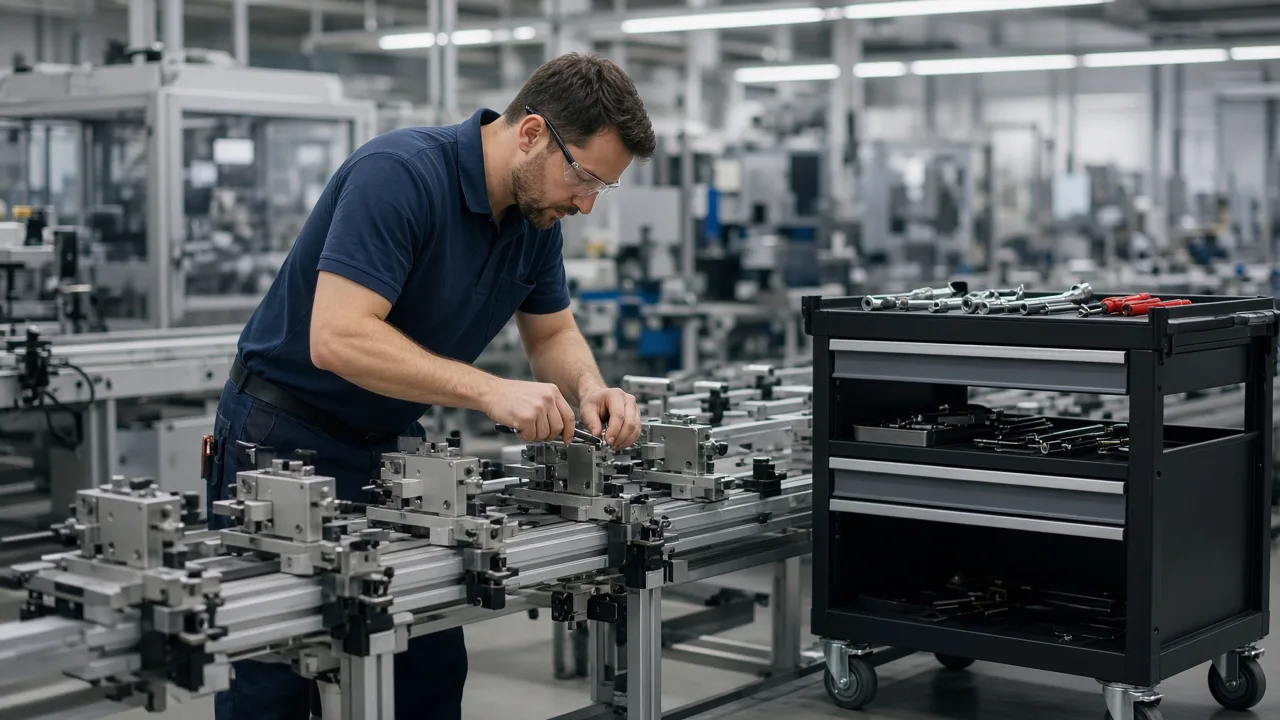
फिर से बदलने के चरणों को एक्सेक्यूटेबल कार्यों में विभाजित करें
- फिर से बदलने का कार्य आदेश : SKU A→B के लिए, योजना विंडो, जिम्मेदार टीम, मानक चरणों का पैकेज
- तैयारी कार्य : उपकरण/कटर/प्रोग्राम नंबर/सामग्री पहले से तैयार होनी चाहिए, अगर सभी तैयार नहीं हैं तो फिर से बदलने की अनुमति नहीं है
- जांच सूची का निष्पादन : चरणों की धीरे-धीरे पुष्टि करें, अनिवार्य रूप से कुछ महत्वपूर्ण बिंदुओं की तस्वीर लें या स्कैन करें
- प्रथम आइटम की पुष्टि : आकार/आकृति/कार्यक्षमता के मानदंडों के अनुसार, अगर अनुपालन नहीं होता है तो चरणों को वापस भेज दें, न कि पूरी लाइन को बेतरतीब ढंग से ठीक करने की कोशिश करें
- उत्पादन को जारी करना : केवल प्रथम आइटम के उत्तीर्ण होने पर ही बैच वार उत्पादन की रिपोर्ट करने की अनुमति है
कागजी जांच से एक बार चलने की तो बात तो हो जाती है, लेकिन यह यह नहीं बता पाती कि कौन सा चरण सबसे अधिक समय लेता है और कौन सा चरण सबसे अधिक बार रिवर्क किया जाता है। डेटा न होने के कारण, लीन मीटिंग्स में केवल अनुभव के आधार पर बात की जाती है।
डिजाइन
योजनाकार फिर से बदलने का कार्य आदेश जारी करता है; टीम लीडर कार्य संभालता है; ऑपरेटर चरणों का निष्पादन करता है; गुणवत्ता निरीक्षक प्रथम आइटम का निरीक्षण करता है। चरणों का पैकेज उत्पाद परिवार के आधार पर संस्करणबद्ध होता है, और बदलाव के लिए मंजूरी जरूरी होती है। प्रोग्राम नंबर उपकरण से जुड़ा होता है, और गलत मशीन को स्कैन करने पर तुरंत रोक लग जाती है।
- फिर से बदलने का मानक: चरण, मानक कार्य समय, आवश्यक उपकरणों की सूची
- तैयारी की स्थिति: उपकरणों की उपस्थिति, सामग्री के बैच, प्रोग्राम का संस्करण
- निष्पादन का अनुक्रम: शुरू/समाप्ति, निष्पादन करने वाला, अनुबंधित दस्तावेज़
- प्रथम आइटम का रिकॉर्ड: माप के मान, निर्णय, वापस भेजे गए चरण का नंबर
- बंद होने का कारण: फिर से बदलना/सामग्री का इंतजार/उपकरण का इंतजार/गुणवत्ता, जो खराबी के बंद होने से अलग है
विकास और अनुमोदन
MES से उत्पादन की रिपोर्टिंग का एकीकरण: जब तक उत्पादन जारी नहीं किया जाता, तब तक रिपोर्ट अमान्य है। अनलाइट सिस्टम पर “फिर से बदलने की सहायता” का निशान लगाया जा सकता है। चरणों के समय से अधिक होने पर रंग बदल जाता है, लेकिन अपने आप नहीं छूटता। प्रथम आइटम की रिहाई के लिए इलेक्ट्रॉनिक हस्ताक्षर का उपयोग किया जाता है।
अनुमोदन:
- क्या उपकरण के स्कैन न होने के कारण फिर से बदलना शुरू किया जा सकता है
- क्या प्रथम आइटम के अनुपालन न होने पर बैच वार उत्पादन पर प्रतिबंध लगाया जा सकता है
- क्या मानक चरणों को अस्थायी रूप से छोड़ने के लिए टीम लीडर के पास पासवर्ड और ऑडिट रिकॉर्ड की आवश्यकता है
- क्या फिर से बदलने के वास्तविक समय और मानक से विचलन के आधार पर रैंकिंग बनाई जा सकती है
- क्या एक ही उत्पाद परिवार के चरणों के पैकेज के नवीनीकरण के बाद पुराने पैकेज को बंद कर दिया जाता है
फिर से बदलने का डिजिटलीकरण का पहला लक्ष्य लाइन बदलने के समय को कम करना और उसे स्थिर बनाना है, न कि एक बड़ी स्क्रीन और खरीदना।
आम गड़बड़ी
चरणों को बहुत मोटा लिखा गया है : “मशीन ट्यूनिंग” के एक चरण में आधे घंटे छुपा दिए गए हैं, इसे ऐसे चरणों में तोड़ना चाहिए जहाँ कार्य के गतिशीलता को देखा जा सकता है। केवल गति का मूल्यांकन करना : इससे निरीक्षण में चूक हो सकती है; प्रथम आइटम के वापस भेजे जाने की दर को भी एक साथ देखना चाहिए। फिर से बदलने और मरम्मत के बीच कार्मिकों की लड़ाई : कौशल मैट्रिक्स में यह दिखाना चाहिए कि किसके पास फिर से बदलने की योग्यता है, ताकि अस्थायी रूप से कार्मिकों को लगाने की आवश्यकता न हो।
वैधता का निर्धारण कैसे किया जाता है
लाइव लॉन्च के छह हफ्ते बाद देखें: औसत फिर से बदलने का समय, समय के मानक का विचलन, प्रथम आइटम के एक बार उत्तीर्ण होने की दर, फिर से बदलने के कारण हुई योजना विलंब की संख्या। मानक का विचलन कम होने से यह संकेत मिलता है कि प्रक्रिया नियंत्रित है, जो औसत मिनटों को कम करने की तुलना में अधिक स्वस्थ है।
तैयारी की स्थिति और योजना का एकीकरण
फिर से बदलने का कार्य आदेश बनाते समय आवश्यक उपकरणों की सूची को फ्रीज कर दिया जाता है; उपकरण प्रबंधन प्रणाली उपस्थिति की स्थिति की जानकारी देती है। अगर कोई उपकरण नहीं है तो फिर से बदलने का समय अपने आप आगे बढ़ जाता है, और योजना मॉड्यूल को विलंब का कारण “उपकरण का इंतजार” मिलता है, न कि बस अंतिम समय पर पता चलने के बाद।
जब कटर का जीवनकाल कम हो जाता है, तो फिर से बदलने के पैकेज में कटर को पहले बदलने का अनुरोध किया जा सकता है। प्रोग्राम का संस्करण उत्पाद के संस्करण से जुड़ा होता है, और स्कैन करके इसकी पुष्टि की जाती है। रात की शिफ्ट में फिर से बदलने के लिए योग्यता प्राप्त व्यक्ति का उपस्थित रहना अनिवार्य होता है, और सिस्टम कौशल मैट्रिक्स के अनुसार इसकी जांच करता है।
सामग्री के स्विच के समय, पुरानी सामग्री को साफ करने के चरण को अलग से पुष्टि करना चाहिए, ताकि मिश्रण से बचा जा सके। साफ करने की तस्वीरें अनुबंधित दस्तावेज़ में शामिल की जाती हैं। बैच शुरू होने के बाद, नमूने की आवृत्ति नए उत्पाद के अनुसार बढ़ाई जा सकती है, और जब स्थिर हो जाता है तो फिर से सामान्य आवृत्ति पर लौट जाती है।
समय के विश्लेषण का उपयोग कैसे किया जाता है
चरण स्तर का समय उपयोग करना गर्त की खोज के लिए है, न कि केवल कुल समय को देखना। “प्रतीक्षा” और “कार्य” को अलग करें: लोगों का इंतजार, उपकरण का इंतजार, गुणवत्ता निरीक्षण का इंतजार प्रतीक्षा का हिस्सा है, जबकि मशीन ट्यूनिंग कार्य का हिस्सा है। लीन सुधार में प्रतीक्षा को काटने की प्राथमिकता है।
फिर से बदलने का बोर्ड शेड्यूलिंग के लिए: आज की योजना में फिर से बदलने का समय, चल रहा फिर से बदलने का समय, विलंब का जोखिम। ऑपरेटर को बहुत सारे प्रबंधन चार्ट न दें, वे केवल अगले चरण और मानक चित्र को देखते हैं।
उत्पादन निर्धारण के साथ जुड़ने के बाद, “अगर फिर से बदलने के मानक का विचलन 20% कम हो जाता है तो कितने अधिक ऑर्डर लिए जा सकते हैं” का अनुमान लगाया जा सकता है, ताकि डेटा के आधार पर प्रक्रिया मानकीकरण में निवेश को बढ़ाया जा सके, न कि केवल नारे के आधार पर।
आम गड़बड़ी के बिंदु
केवल कुल फिर से बदलने का समय रिकॉर्ड करना, चरणों को नहीं तोड़ना, इससे सुधार का कोई रास्ता नहीं मिलता। केवल विलंब का दंड लगाना, तैयारी की स्थिति को नहीं देखना, लाइन ने गलत तरीके से पूरा होने का दावा कर लिया। प्रथम आइटम की पुष्टि केवल हस्ताक्षर तक सीमित है, और बैच वार उत्पादन अभी भी पुराने पैरामीटर के अनुसार चल रहा है—सिस्टम को पैरामीटर के संस्करण और प्रथम आइटम की रिपोर्ट के नंबर को बांधना चाहिए।
बहु-शिफ्ट वाले कारखानों में फिर से बदलने के पैकेज के संस्करण को एकीकृत करना चाहिए: दिन की शिफ्ट ने चरणों को बदल दिया है, लेकिन रात की शिफ्ट अभी भी पुराने कागजी चरणों का उपयोग कर रही है। सिस्टम के वर्तमान प्रभावी संस्करण को मान्यता दी जाती है, और प्रिंटेड दस्तावेज़ में संस्करण का नंबर और अमान्यता का समय लिखा जाता है।
बाहरी आपूर्तिकर्ता के फैक्ट्री में मशीन ट्यूनिंग के दौरान, अस्थायी अकाउंट केवल इसी कार्य आदेश के चरणों को देख सकता है, और मशीन ट्यूनिंग के निष्कर्ष को बंद होने के कारणों में लिखा जाता है, ताकि “बाहरी व्यक्ति ने ट्यूनिंग कर दी, लेकिन कोई रिकॉर्ड नहीं है” जैसी स्थिति से बचा जा सके।
गुणवत्ता प्रणाली के साथ जुड़ना
फिर से बदलने से संबंधित अनुपालन नहीं करने वाले चरणों के नंबर और ऑपरेटर को खोजने की क्षमता होनी चाहिए, न कि एक व्यापक रूप से “मानवीय कारण” के रूप में रिकॉर्ड करना। ग्राहक की समीक्षा में मानक चरणों के संस्करण और प्रथम आइटम के रिकॉर्ड को देखना चाहिए। प्रशिक्षण की परीक्षा चरणों के पैकेज पर लगाई जा सकती है: अगर परीक्षा पास नहीं होती है तो उच्च जोखिम वाले फिर से बदलने के कार्य आदेश को नहीं दिया जाता।
फिर से बदलने के सुधार की बैठक में चरणों के समय का पारेटो उपयोग किया जाता है, न कि केवल औसत फिर से बदलने का समय रिपोर्ट करना। सुधार के चरणों को बंद करके मानक चरणों के पैकेज में वापस लिखा जाता है, ताकि संस्करण बनाया जा सके और मौखिक सुधार के असर को रोका जा सके।
टीम के हस्तांतरण और रात की शिफ्ट के बारे में
फिर से बदलने के दौरान, चल रहे चरणों और अनसमाप्त चरणों को हस्तांतरण के दस्तावेज़ में शामिल करना चाहिए; नए व्यक्ति को स्कैन करके पुष्टि करने के बाद ही आगे बढ़ना चाहिए। मौखिक रूप से “लगभग हो गया” कहना मना है। रात की शिफ्ट में गुणवत्ता निरीक्षण की कमी होने पर, प्रथम आइटम के लिए रिमोट रिव्यू की अनुमति दी जा सकती है: तस्वीर अपलोड करें, दिन की शिफ्ट गुणवत्ता निरीक्षण के असिंक्रोनस रिलीज़ के लिए, बैच वार विलंब या जोखिम के स्तर के अनुसार सीमित करें।
उपकरण के पक्ष से: फिर से बदलने के पहले और बाद के जांच चरण (लुब्रिकेशन, सुरक्षा, आपातकालीन बंद) को फिर से बदलने के पैकेज से जोड़ा जाता है, और जांच के चरणों को नहीं करने पर उत्पादन को जारी नहीं किया जा सकता। ऊर्जा की खपत और चक्र के समय को फिर से बदलने के बाद पहली शिफ्ट में असामान्य उतार-चढ़ाव की निगरानी करने के लिए उपयोग किया जाता है, ताकि पैरामीटर के रीसेट न होने का पता चल सके।
आपूर्तिकर्ता के मोल्ड के फैक्ट्री में प्रवेश: मोल्ड का नंबर, रखरखाव का रिकॉर्ड, हाल ही में मोल्ड की मरम्मत का रिकॉर्ड तैयार होना चाहिए; अतिरिक्त समय तक रखरखाव न करने वाले मोल्ड को फिर से बदलने के पैकेज में स्कैन नहीं किया जा सकता। मरम्मत के बाद अवश्य प्रथम आइटम का निरीक्षण करना चाहिए, और पुराने प्रथम आइटम की रिपोर्ट अपने आप अमान्य हो जाती है।
नए उत्पादन लाइन के आगमन के दौरान “कोच मोड” की अनुमति दी जा सकती है: चरणों को बायपास किया जा सकता है, लेकिन सभी को ऑडिट के लिए रिकॉर्ड करना चाहिए, और दो हफ्ते बाद बायपास को बंद कर दिया जाता है। बायपास की अधिक दर से संकेत मिलता है कि चरणों का पैकेज साइट पर फिट नहीं है, इसलिए पैकेज को बदलना चाहिए, न कि लंबे समय तक हरी झंडी दिखाना।
फिर से बदलने के समय को उत्पादन निर्धारण के बफर की गणना में शामिल करना चाहिए, और जिन उत्पाद परिवारों में मानक का विचलन बड़ा होता है, उन्हें प्राथमिकता देना चाहिए, न कि सभी को बफर बढ़ाने के लिए जोखिम उठाना।
अनलाइट सिस्टम ने “फिर से बदलने की सहायता” और “गुणवत्ता की सहायता” को अलग कर दिया है, ताकि सुधार की दिशा गलत न हो।