Trên dây chuyền sản xuất nhiều chủng loại, thời gian dừng máy đắt đỏ nhất thường không phải do sự cố, mà là do thay đổi mẫu mã, chuyển đổi sản phẩm : việc thay khuôn, điều chỉnh thông số, kiểm tra sản phẩm đầu tiên và chuyển đổi nguyên liệu đều phụ thuộc vào sự đốc thúc của tổ trưởng; các hạng mục kiểm tra dựa trên kinh nghiệm; chỉ đến khi sản phẩm đầu tiên đạt chuẩn mới phát hiện thiếu lắp đặt đồ gá. Kế hoạch “đổi dây chuyền 40 phút” trên thực tế trở thành hai giờ, khiến toàn bộ dây chuyền phía sau phải chờ nguyên liệu.
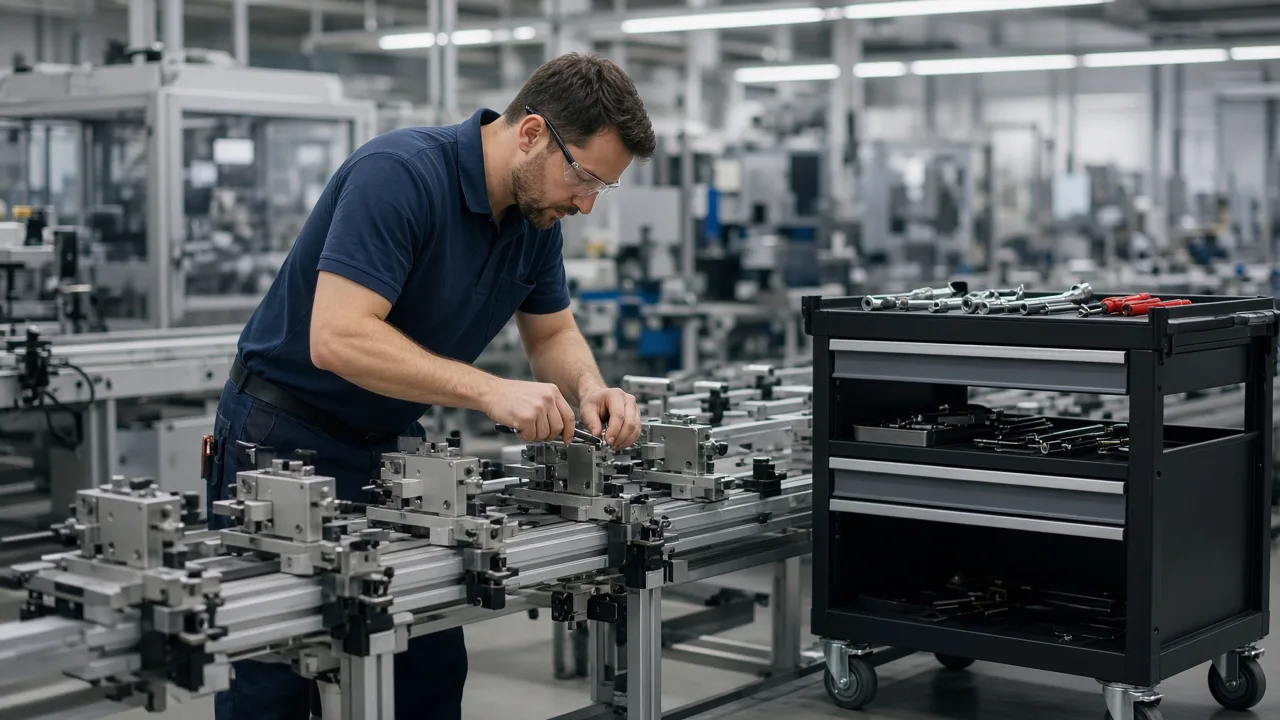
Hãy chia nhỏ công đoạn thay đổi thành các nhiệm vụ có thể thực thi
- Phiếu công việc thay đổi mẫu mã : từ SKU A→B, bao gồm cửa sổ kế hoạch, tổ phụ trách, bộ quy trình tiêu chuẩn
- Nhiệm vụ chuẩn bị : đồ gá/công cụ/số chương trình/nguyên liệu phải được chuẩn bị sẵn sàng trước; nếu chưa đầy đủ thì không được phép bắt đầu thay đổi
- Thực hiện phiếu kiểm tra : xác nhận từng bước một, buộc chụp ảnh hoặc quét mã tại các điểm then chốt
- Xác nhận sản phẩm đầu tiên : kích thước/bề ngoài/chức năng; nếu không đạt yêu cầu thì trả về bước trước chứ không tự ý điều chỉnh cả dây chuyền
- Phóng thích sản xuất : chỉ khi sản phẩm đầu tiên đạt chuẩn mới được phép báo công hàng loạt
Kiểm tra bằng giấy có thể hoàn tất một lần, nhưng không thể rút ra được “bước nào tốn thời gian nhất, bước nào thường phải làm lại”. Không có dữ liệu, các cuộc họp tinh gọn chỉ còn biết nói cảm nhận.
Thiết kế
Nhân viên lập kế hoạch phát phiếu công việc thay đổi; tổ trưởng nhận nhiệm vụ; công nhân vận hành thực hiện các bước; kiểm soát chất lượng làm sản phẩm đầu tiên. Bộ quy trình được phiên bản hóa theo từng dòng sản phẩm, mọi thay đổi đều phải được phê duyệt. Số chương trình được gắn với thiết bị, nếu quét nhầm máy sẽ bị chặn ngay.
- Tiêu chuẩn thay đổi: các bước, thời gian tiêu chuẩn, danh sách đồ gá cần thiết
- Tình trạng chuẩn bị đầy đủ: đồ gá ở đúng vị trí, lô nguyên liệu, phiên bản chương trình
- Dòng chảy thực hiện: thời điểm bắt đầu/kết thúc, người thực hiện, tài liệu đính kèm
- Ghi chép sản phẩm đầu tiên: giá trị đo lường, kết quả đánh giá, số hiệu bước bị trả lại
- Nguyên nhân dừng máy: thay đổi mẫu mã/đợi nguyên liệu/đợi đồ gá/chất lượng, tách biệt với dừng máy do sự cố
Phát triển và nghiệm thu
Kết nối với MES để báo công: nếu chưa được phóng thích thì báo công sẽ vô hiệu. Hệ thống đèn an toàn có thể hiển thị “cần trợ giúp thay đổi mẫu mã”. Các bước vượt quá thời hạn sẽ chuyển sang màu khác, không tự động bỏ qua. Chữ ký điện tử dùng để cho phép sản phẩm đầu tiên được xuất xưởng.
Nghiệm thu:
- Nếu đồ gá chưa được quét mã và chưa đầy đủ thì có thể bắt đầu thay đổi mẫu mã không
- Nếu sản phẩm đầu tiên không đạt chuẩn thì có nên cấm sản xuất hàng loạt không
- Nếu các bước tiêu chuẩn bị tạm thời bỏ qua thì có cần mật khẩu của tổ trưởng và ghi lại nhật ký kiểm toán không
- Có thể đưa ra bảng xếp hạng về độ lệch giữa thời gian thực tế và thời gian tiêu chuẩn của quá trình thay đổi không
- Sau khi nâng cấp bộ quy trình cho cùng một dòng sản phẩm, liệu có nên ngừng sử dụng bộ cũ không
Mục tiêu đầu tiên của số hóa quá trình thay đổi là rút ngắn và ổn định thời gian đổi dây chuyền, chứ không phải mua thêm một màn hình lớn.
Những rào cản thường gặp
Viết quy trình quá sơ sài : một bước “điều chỉnh máy” che đi nửa giờ, cần phân tích chi tiết từng động tác có thể quan sát. Chỉ đánh giá tốc độ : sẽ dẫn đến bỏ sót kiểm tra; tỷ lệ trả lại sản phẩm đầu tiên cần được xem xét cùng. Thay đổi mẫu mã và bảo trì tranh giành nhân lực : ma trận kỹ năng cần thể hiện ai có năng lực thay đổi mẫu mã, tránh tình trạng huy động nhân lực gấp.
Làm thế nào để đánh giá tính hiệu quả
Sau sáu tuần vận hành: xem xét thời gian trung bình thay đổi, độ lệch chuẩn của thời gian, tỷ lệ sản phẩm đầu tiên đạt chuẩn ngay lần đầu, số đơn hàng bị chậm trễ do thay đổi mẫu mã. Độ lệch chuẩn giảm chứng tỏ quy trình đã được kiểm soát, đây là dấu hiệu lành mạnh hơn so với việc chỉ cố gắng kéo giảm thời gian trung bình.
Liên kết giữa chuẩn bị đầy đủ và kế hoạch
Khi tạo phiếu công việc thay đổi, danh sách đồ gá cần thiết sẽ được đóng băng; hệ thống quản lý đồ gá phản hồi tình trạng đang có mặt. Nếu thiếu đồ gá, thời điểm bắt đầu thay đổi sẽ tự động lùi lại, mô-đun kế hoạch nhận được lý do chậm trễ là “đợi đồ gá”, thay vì chỉ phát hiện khi đến giờ.
Khi tuổi thọ dao không đủ, gói thay đổi có thể yêu cầu thay dao trước. Phiên bản chương trình được liên kết với phiên bản sản phẩm, kiểm tra bằng cách quét mã. Trong ca đêm, việc thay đổi mẫu mã phải có người có năng lực trực ban, hệ thống sẽ kiểm tra theo ma trận kỹ năng.
Khi chuyển đổi nguyên liệu, bước dọn sạch nguyên liệu cũ cần được xác nhận riêng để tránh lẫn lộn. Ảnh chụp quá trình dọn sạch được đính kèm. Sau khi bắt đầu sản xuất hàng loạt, tần suất lấy mẫu có thể tăng lên đối với sản phẩm mới, rồi dần hạ xuống về mức thông thường khi đã ổn định.
Phân tích thời gian sử dụng như thế nào
Thời gian tiêu thụ theo từng bước dùng để tìm nút thắt, đừng chỉ tập trung vào tổng thời gian. Tách biệt “chờ đợi” và “thực hiện”: chờ người, chờ đồ gá, chờ kiểm tra thuộc nhóm chờ đợi; điều chỉnh máy thuộc nhóm thực hiện. Cải tiến tinh gọn ưu tiên cắt giảm thời gian chờ đợi.
Bảng thông tin thay đổi dành cho bộ phận điều phối: kế hoạch hôm nay về thay đổi mẫu mã, đang thực hiện, nguy cơ chậm trễ. Đừng nhồi nhét quá nhiều biểu đồ quản lý vào tay công nhân, họ chỉ cần nhìn bước tiếp theo và hình ảnh tiêu chuẩn.
Sau khi kết nối với kế hoạch sản xuất, có thể mô phỏng “nếu độ lệch chuẩn của thời gian thay đổi giảm 20% thì có thể nhận thêm bao nhiêu đơn hàng”, dùng dữ liệu để thúc đẩy đầu tư vào chuẩn hóa quy trình, thay vì chỉ dựa vào khẩu hiệu.
Những điểm dễ xảy ra sai sót phổ biến
Chỉ ghi lại tổng thời gian thay đổi, không phân tích từng bước, khiến việc cải tiến trở nên vô phương hướng. Chỉ phạt chậm trễ, không chú ý đến chuẩn bị đầy đủ, dây chuyền học cách khai khống hoàn thành. Việc xác nhận sản phẩm đầu tiên chỉ dừng lại ở chữ ký, sản xuất hàng loạt vẫn chạy theo thông số cũ — hệ thống cần ràng buộc phiên bản thông số với số báo cáo sản phẩm đầu tiên.
Nhà máy làm ca kép cần thống nhất phiên bản bộ quy trình thay đổi: ca ngày thay đổi bước, ca đêm vẫn dùng biểu mẫu giấy cũ. Lấy phiên bản hệ thống đang áp dụng làm chuẩn, in ấn ghi rõ số phiên bản và thời hạn hết hiệu lực.
Khi nhà cung cấp bên ngoài đến nhà máy để điều chỉnh máy, tài khoản tạm thời chỉ được phép xem các bước trong phiếu công việc của mình, kết luận điều chỉnh được ghi vào nguyên nhân dừng máy, tránh tình trạng “người ngoài điều chỉnh xong mà không ai ghi chép”.
Kết nối với hệ thống chất lượng
Những trường hợp không đạt chuẩn liên quan đến thay đổi mẫu mã cần có thể truy vết đến số bước và người thực hiện, thay vì chỉ ghi chung chung là “do con người”. Khách hàng kiểm tra cần thấy được phiên bản tiêu chuẩn của quy trình và ghi chép sản phẩm đầu tiên. Bài kiểm tra đào tạo có thể gắn với bộ quy trình: nếu chưa đạt thì không được phép nhận phiếu công việc thay đổi có rủi ro cao.
Cuộc họp cải tiến thay đổi mẫu mã dùng biểu đồ Pareto về thời gian tiêu thụ từng bước, thay vì chỉ báo thời gian trung bình thay đổi. Các hạng mục cải tiến được viết lại vào bộ quy trình tiêu chuẩn, hình thành phiên bản mới, tránh tình trạng cải tiến miệng không đi vào thực tiễn.
Chuyển giao giữa các tổ và ca đêm
Khi thay đổi mẫu mã giữa các ca, những bước đang thực hiện và các hạng mục chưa hoàn thiện phải được ghi vào biên bản bàn giao; người tiếp nhận phải quét mã xác nhận mới được tiếp tục. Cấm nói miệng “gần xong rồi”. Khi ca đêm thiếu kiểm soát chất lượng, sản phẩm đầu tiên có thể được thẩm định từ xa: chụp ảnh tải lên, ca ngày kiểm tra đồng bộ cho phép xuất xưởng, sản xuất hàng loạt tạm hoãn hoặc giới hạn theo mức độ rủi ro.
Về phía thiết bị: các hạng mục kiểm tra trước và sau thay đổi (bôi trơn, bảo vệ, nút khẩn cấp) được liên kết với bộ quy trình thay đổi; nếu bỏ sót kiểm tra thì không được phép phóng thích. Tiêu thụ năng lượng và nhịp độ sản xuất sau thay đổi được giám sát chặt chẽ, giúp phát hiện kịp thời các biến động bất thường, hỗ trợ nhận ra thông số chưa được thiết lập lại.
Khi khuôn mẫu của nhà cung cấp nhập kho: số hiệu khuôn, hồ sơ bảo dưỡng, hồ sơ sửa chữa gần nhất phải được chuẩn bị đầy đủ; khuôn quá hạn chưa được bảo dưỡng không được phép quét vào bộ quy trình thay đổi. Sau khi sửa chữa, phải làm lại sản phẩm đầu tiên, báo cáo sản phẩm đầu tiên cũ tự động mất hiệu lực.
Trong giai đoạn nhập khẩu dây chuyền mới, được phép áp dụng “chế độ huấn luyện”: các bước có thể được bỏ qua nhưng phải ghi lại nhật ký kiểm toán, sau hai tuần sẽ đóng cửa chế độ này. Tỷ lệ bỏ qua quá cao chứng tỏ bộ quy trình không phù hợp với thực tế, nên thay đổi bộ quy trình thay vì mãi mở đèn xanh.
Thời gian thay đổi được tính vào phần dự phòng của kế hoạch sản xuất, những dòng sản phẩm có độ lệch lớn được ưu tiên chuẩn hóa, thay vì cứ kéo dài phần dự phòng để che giấu vấn đề.
Hệ thống đèn an toàn tách biệt “cần trợ giúp thay đổi mẫu mã” và “cần trợ giúp chất lượng”, tránh tình trạng định hướng cải tiến bị lệch.