La qualità industriale comporta costi estremamente elevati in caso di mancata rilevazione o rilevazione errata: la mancata rilevazione può portare a richiami di massa, mentre la rilevazione errata causa lo scarto di prodotti conformi e una riduzione della cadenza produttiva. Nel 2026, i grandi modelli di visione mostreranno vantaggi nella riconoscimento di difetti complessi, ma i decisori aziendali dovranno disporre di un quadro chiaro dei costi: come bilanciare la marcatura dei dati, la potenza di calcolo, l’adeguamento delle postazioni di lavoro e la collaborazione tra il personale.

Contesto: la distinzione tra visione tradizionale e grandi modelli
La visione basata su regole è adatta ai difetti di dimensione e posizione; l’apprendimento profondo è indicato per texture e microfessure; i grandi modelli e le soluzioni multimodali risultano più flessibili in scenari con pochi campioni e frequenti cambi di categoria. Secondo i casi di studio del settore, nelle linee di produzione con frequenti varianti di SKU, i grandi modelli possono ridurre il periodo di messa a punto di un nuovo progetto da 4–6 settimane a 1–2 settimane, ma il costo per singola inferenza deve essere ottimizzato tramite l’implementazione edge. Si raccomanda di istituire meccanismi di coordinamento interfunzionale: prodotto, ricerca e sviluppo e operazioni dovrebbero rivedere dati e ticket di lavoro secondo ritmi prestabiliti, integrando la gestione delle anomalie, le modifiche ai permessi e l’ottimizzazione dei report nell’operatività ordinaria, anziché limitarsi a interventi correttivi temporanei dopo il lancio.
Nell’attuazione concreta (parte 1), si consiglia di prestare attenzione simultaneamente alla minimizzazione dei permessi, alla tracciabilità dei processi e all’interpretabilità dei report, evitando il ritorno a pratiche obsolete come “sistema online ma coordinamento ancora affidato a fogli e messaggistica istantanea”. Definire con i fornitori o con gli appaltatori interni i confini di consegna, il trasferimento delle conoscenze e i piani di emergenza può ridurre significativamente il vuoto di competenze al termine del progetto; allo stesso tempo, mantenere registri delle versioni e tracce di audit facilita i controlli di conformità e le iterazioni future.
In ambiente produttivo, è più importante mantenere un tasso di falsi positivi stabile che raggiungere i massimi livelli di precisione ottenuti in laboratorio. È necessario istituire un ciclo chiuso di monitoraggio della matrice di confusione, rilevamento dello spostamento e revisione manuale. Le autorità di vigilanza e i clienti richiedono sempre più tracciabilità: quale immagine, quale versione del modello, chi ha effettuato la verifica. Durante la fase di implementazione, è opportuno progettare contemporaneamente corsi di formazione e manuali operativi, affinché i membri chiave dell’organico possano gestire quotidianamente configurazioni, trattamenti delle anomalie e aggiornamenti delle versioni anche in assenza di presenza fisica del fornitore.
Metodi di implementazione: dal pilota alla replicazione
Raccogliere campioni che coprano variazioni di illuminazione, usura degli utensili e differenze tra lotti; adottare l’apprendimento attivo per ridurre la quantità di annotazioni. Costruire insieme agli ingegneri di processo un dizionario dei difetti, evitando incongruenze tra il “linguaggio del modello” e il “linguaggio della linea di produzione”. Dalle esperienze sul campo emerge che ciò che davvero fa la differenza non è tanto uno strumento isolato, quanto la coerenza tra processi, dati e coordinamento organizzativo sotto un’unica serie di regole; pertanto, nella valutazione di una soluzione occorre considerare sia la fattibilità tecnica sia i costi di gestione del cambiamento.
Nell’attuazione concreta (parte 2), si consiglia di prestare attenzione simultaneamente alla minimizzazione dei permessi, alla tracciabilità dei processi e all’interpretabilità dei report, evitando il ritorno a pratiche obsolete come “sistema online ma coordinamento ancora affidato a fogli e messaggistica istantanea”. La gestione del cambiamento non dovrebbe limitarsi alle note di rilascio, ma includere piani di rollback, valutazioni dell’impatto e comunicazioni con gli utenti chiave, garantendo la continuità operativa.
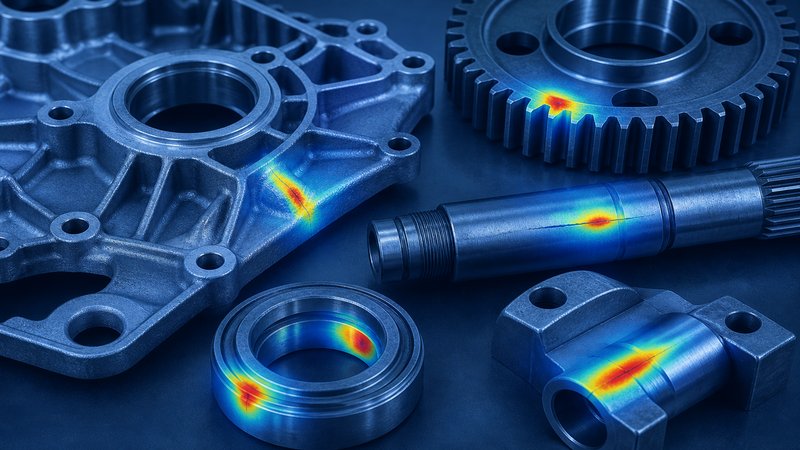
La selezione delle telecamere, la configurazione delle sorgenti luminose, l’allineamento della cadenza produttiva e i sistemi di respinto devono essere collegati al MES. GPU edge o schede di inferenza dedicate possono ridurre la latenza nel cloud; quando la cadenza scende sotto i 2 secondi per pezzo, è opportuno valutare l’implementazione di postazioni parallele lungo la linea piuttosto che concentrare tutta la potenza di calcolo in un unico punto. Le interfacce di integrazione esterna dovrebbero conservare i log di audit e le politiche di throttling, bilanciando apertura e requisiti di conformità, così da ridurre il rischio di perdita o abuso di dati sensibili.
Caso pratico: controllo dell’aspetto di componenti in plastica stampati per elettrodomestici
Il cliente originariamente affidava l’ispezione manuale completa a personale altamente costoso e poco coerente. XYN Tech ha implementato postazioni di inferenza edge: il grande modello si occupa di differenze cromatiche complesse e difetti lungo le linee di giunzione, mentre algoritmi basati su regole gestiscono le dimensioni. Il tasso di mancata rilevazione è diminuito del 76%, il tempo di ispezione per singolo pezzo è sceso a 0,8 secondi e il periodo di recupero dell’investimento è di circa 14 mesi. I parametri dei dati e i modelli di permesso devono essere allineati fin dalla fase di avvio del progetto e verificati ad ogni iterazione, per prevenire derive nei criteri dei report che potrebbero falsare le decisioni dirigenziali.
Nell’attuazione concreta (parte 3), si consiglia di prestare attenzione simultaneamente alla minimizzazione dei permessi, alla tracciabilità dei processi e all’interpretabilità dei report, evitando il ritorno a pratiche obsolete come “sistema online ma coordinamento ancora affidato a fogli e messaggistica istantanea”. Durante la fase di implementazione, è opportuno progettare contemporaneamente corsi di formazione e manuali operativi, affinché i membri chiave dell’organico possano gestire quotidianamente configurazioni, trattamenti delle anomalie e aggiornamenti delle versioni anche in assenza di presenza fisica del fornitore.
I grandi modelli industriali non sostituiscono tutti i sensori, ma si integrano con modelli basati su regole e meccanismi. Al momento dell’avvio del progetto, è necessario valutare simultaneamente la governance dei dati, la cadenza della linea di produzione e l’aggiornamento delle competenze del personale, affinché la qualità intelligente diventi una capacità operativa sostenibile e non un semplice progetto dimostrativo. Nella pratica della gestione aziendale e della trasformazione digitale, il team deve suddividere il tema “Implementazione dei grandi modelli industriali nella qualità: precisione, costi e costi di adeguamento della linea” in traguardi misurabili, definendo chiaramente responsabili e standard di accettazione, per evitare che le esigenze subiscano continue variazioni durante le discussioni orali.
Sintesi e prospettive
Intorno aSintesi e prospettive, in relazione all’implementazione dei grandi modelli industriali nella qualità: precisione, costi e costi di adeguamento della linea, il team dovrebbe prioritariamente chiarire i confini degli obiettivi, i parametri dei dati e i meccanismi di coordinamento, traducendo le richieste astratte in una lista di consegne verificabili e allineando progressi e rischi con cadenza quindicinale.
Nell’attuazione concreta (parte 4), si consiglia di prestare attenzione simultaneamente alla minimizzazione dei permessi, alla tracciabilità dei processi e all’interpretabilità dei report, evitando il ritorno a pratiche obsolete come “sistema online ma coordinamento ancora affidato a fogli e messaggistica istantanea”. Nella pratica della gestione aziendale e della trasformazione digitale, il team deve suddividere il tema “Implementazione dei grandi modelli industriali nella qualità: precisione, costi e costi di adeguamento della linea” in traguardi misurabili, definendo chiaramente responsabili e standard di accettazione, per evitare che le esigenze subiscano continue variazioni durante le discussioni orali.
XYN Tech continua a consolidare metodologie ed esperienze operative nel campo dell’informatizzazione aziendale; sono benvenute le collaborazioni con team che abbiano esigenze relative all’implementazione dei grandi modelli industriali nella qualità: precisione, costi e costi di adeguamento della linea, per promuovere insieme un’adozione digitale verificabile e operativa.