في خطوط الإنتاج المتعددة الأصناف، غالباً ما يكون التوقف الأكثر تكلفة ليس بسبب عطل، بل بسبب تغيير النموذج وإعادة الإنتاج : يتم التعامل مع القوالب والمعايير والقطعة الأولى وتبديل المواد من خلال صرخات قائد班组، أما بنود الفحص فتعتمد على الخبرة، ولا يُكتشف نقص تركيب الأدوات إلا بعد اجتياز القطعة الأولى. ما كان مخططاً له بـ«40 دقيقة لإعادة الخط» يتحول في الموقع إلى ساعتين، وتنتظر جميع خطوط المراحل اللاحقة المواد.
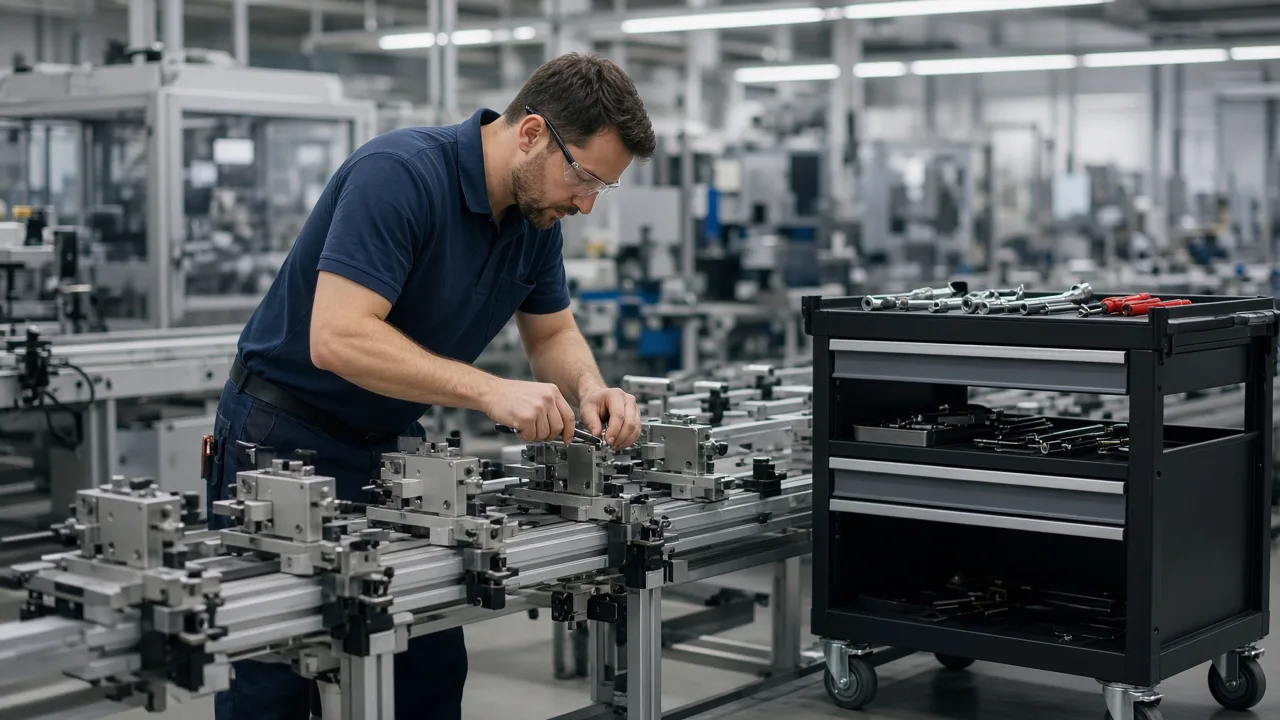
قسّم عملية تغيير النموذج إلى مهام قابلة للتنفيذ
- أمر العمل لتغيير النموذج : من SKU A إلى B، مع تحديد نافذة التخطيط، وفريق المسؤولية، وحزمة الخطوات القياسية
- إعداد المهام : يجب أن تكون الأدوات/السكاكين/أرقام البرامج/المواد جاهزة مسبقاً، ولا يُسمح ببدء عملية التغيير إلا إذا كانت كل العناصر متوفرة
- تنفيذ قائمة الفحص : تأكد تدريجياً، وألزم بالتصوير أو مسح الكود عند النقاط الحرجة
- تأكيد القطعة الأولى : الأبعاد/المظهر/الوظائف، وفي حال عدم المطابقة يُعاد إلى الخطوة السابقة بدلاً من تعديل الخط بأكمله بشكل عشوائي
- إطلاق الإنتاج : يُسمح بالإبلاغ عن الإنتاج بالجملة فقط بعد اجتياز القطعة الأولى
لا يمكن للفحص الورقي أن يكمل دورة واحدة دون أن يكشف عن «أي خطوة تستغرق وقتاً أطول، وأي خطوة تتطلب إعادة العمل أكثر». وبدون البيانات، تبقى اجتماعات الليان مجرد حديث عن المشاعر.
التصميم
يصدر مخطط الإنتاج أمر العمل لتغيير النموذج؛ يتولى قائد班组 استلام المهام؛ ينفذ العامل الخطوات؛ ويقوم مفتش الجودة بفحص القطعة الأولى. تُقسَّم الخطوات إلى حزم حسب طراز المنتج، ويجب الحصول على الموافقة قبل أي تغيير. يُربط رقم البرنامج بالمعدات، ويُمنع تشغيل الجهاز الذي تم مسحه بشكل خاطئ.
- معايير تغيير النموذج: الخطوات، ساعات العمل القياسية، قائمة الأدوات اللازمة
- حالة توفر الأدوات: وجود الأدوات في مكانها، وتحديد دفعة المواد، ونسخة البرنامج
- سجل التنفيذ: بداية/نهاية، الشخص المنفذ، المرفقات
- سجل القطعة الأولى: القيم المقاسة، الحكم، رقم الخطوة التي أُعيدت إليها
- سبب التوقف: تغيير النموذج/انتظار المواد/انتظار الأدوات/الجودة، وهذا يُفصل عن التوقف بسبب العطل
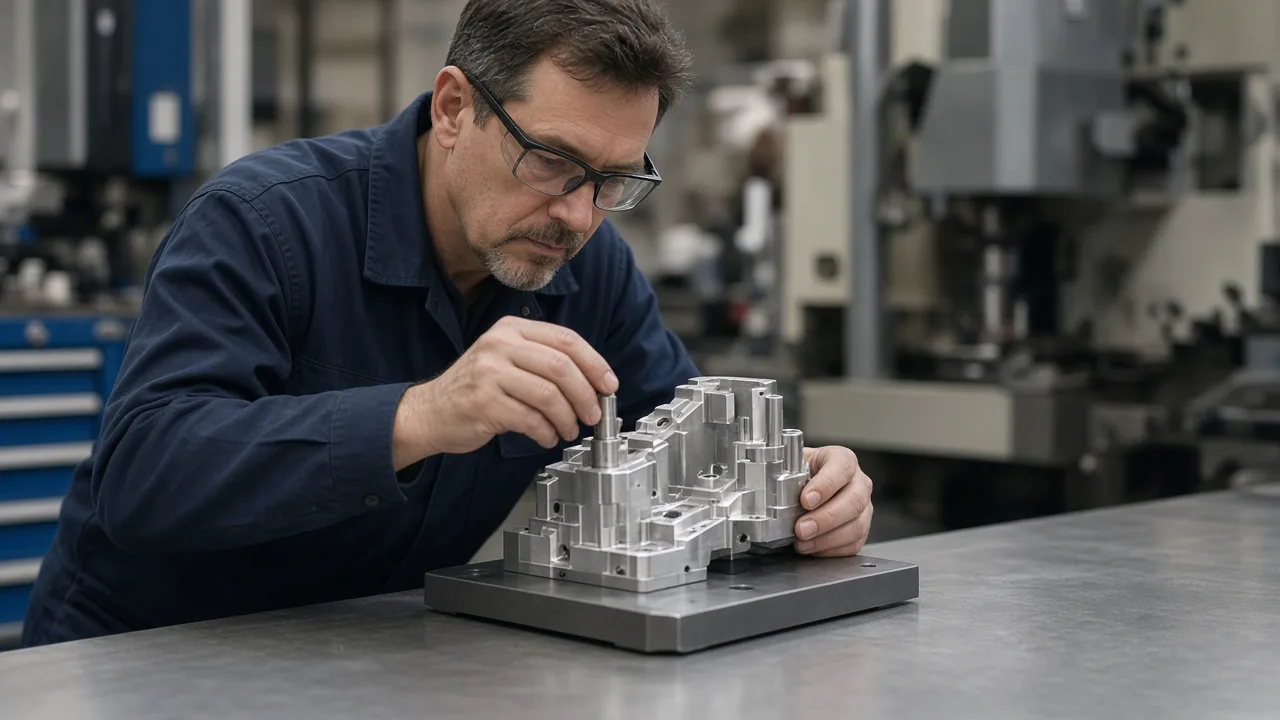
التطوير والقبول
ربط الإبلاغ مع نظام MES: الإبلاغ غير صالح قبل الإطلاق. يمكن تعليق إنذار «المساعدة في تغيير النموذج» على النظام. تُغير الألوان عند تجاوز الوقت المحدد للخطوات، ولا يتم تجاوزها تلقائياً. يُستخدم التوقيع الإلكتروني لإطلاق القطعة الأولى.
القبول:
- هل يمكن بدء تغيير النموذج إذا لم تُمسح الأدوات وتوافرت جميعها؟
- هل يُمنع الإنتاج بالجملة إذا كانت القطعة الأولى غير مطابقة؟
- هل ينبغي أن يُطلب من قائد班组 إدخال كلمة مرور وتسجيل ذلك في السجلات عند تجاوز الخطوات القياسية مؤقتاً؟
- هل يمكن إدراج الانحراف الزمني الفعلي عن المعيار ضمن ترتيب الأداء؟
- هل ينبغي إيقاف استخدام الحزم القديمة بعد تحديث حزمة الخطوات لنفس طراز المنتج؟
الهدف الأول من رقمنة عملية تغيير النموذج هو تقصير واستقرار زمن إعادة الخط، وليس شراء شاشة كبيرة أخرى.
الفخاخ الشائعة
كتابة الخطوات بشكل عام جداً : خطوة «ضبط الماكينة» تغطي نصف ساعة، ويجب تفصيلها حتى تُرى الحركات بوضوح. تقييم السرعة فقط : يؤدي إلى إغفال الفحوصات؛ يجب النظر إلى معدل إعادة القطعة الأولى أيضاً. التنافس بين تغيير النموذج والإصلاح على الموظفين : يجب أن تُظهر مصفوفة المهارات من يمتلك مؤهلات تغيير النموذج، لتجنب الاستقدام المؤقت.
كيف نحكم على الفعالية؟
بعد ستة أسابيع من التشغيل: متوسط زمن تغيير النموذج، انحراف المتوسط، نسبة اجتياز القطعة الأولى من المرة الأولى، عدد التأخيرات في التخطيط بسبب تغيير النموذج. انخفاض الانحراف يدل على سيطرة العملية، وهو أمر أكثر صحة من مجرد خفض متوسط الدقائق.
ربط توفر الأدوات بالتخطيط
عند إنشاء أمر العمل لتغيير النموذج، تُجمَّد قائمة الأدوات اللازمة؛ ويُبلغ نظام إدارة الأدوات بحالة وجودها. وإذا كانت هناك نواقص، يُؤجل موعد بدء التغيير تلقائياً، ويُبلَّغ قسم التخطيط بأن السبب هو «انتظار الأدوات»، بدلاً من اكتشاف النقص عند الوصول.
عند نفاد عمر السكين، يمكن أن يطلب حزمة تغيير النموذج تغيير السكين أولاً. يُربط نسخة البرنامج بنسخة المنتج، ويُتحقق من ذلك عبر المسح الضوئي. يجب أن يكون هناك شخص مؤهل حاضر أثناء تغيير النموذج في المناوبات الليلية، ويُجري النظام فحصاً وفقاً لمصفوفة المهارات.
عند تبديل المواد، يجب تأكيد خطوات تنظيف المواد القديمة بشكل منفصل لمنع اختلاطها. تُدرج صور التنظيف ضمن المرفقات. وبعد بدء الإنتاج بالجملة، يمكن زيادة وتيرة الفحص العشوائي مع المنتجات الجديدة، ثم تخفيضها إلى المستوى المعتاد بعد تحقيق الاستقرار.
كيف نستخدم تحليل الوقت المستغرق؟
يستخدم تحليل الوقت على مستوى الخطوات للبحث عن نقاط الاختناق، ولا يكفي التركيز على الزمن الإجمالي. افصل بين «الانتظار» و«العمل»: انتظار الأشخاص، انتظار الأدوات، انتظار فحص الجودة يُعتبر انتظاراً، أما ضبط الماكينة فهو عمل. تُعطى الأولوية في تحسين الليان لتقليص الانتظار.
لوحة تغيير النموذج للمشرف: خطة اليوم لتغيير النموذج، ما يجري الآن، ومخاطر التأخير. لا تُحمِّل العمال كثيراً من الرسوم البيانية الإدارية، فهم يركزون فقط على الخطوة القادمة والصور القياسية.
بعد الربط مع جدولة الإنتاج، يمكن محاكاة «كم عدد الطلبات الإضافية التي يمكن قبولها إذا انخفض انحراف تغيير النموذج بنسبة 20%»، وذلك باستخدام البيانات لدفع الاستثمار في توحيد العمليات بدلاً من الاعتماد على الشعارات.
نقاط الفشل الشائعة
تسجيل الزمن الإجمالي لتغيير النموذج فقط، دون تفصيل الخطوات، مما يجعل التحسين بلا أساس. ومعاقبة التأخير فقط دون النظر إلى توفر الأدوات، يتعلم خط الإنتاج تقديم تقارير زائفة عن الإنجاز. ويصبح تأكيد القطعة الأولى مجرد توقيع، بينما يستمر الإنتاج بالمواصفات القديمة—يجب أن يربط النظام بين نسخة المواصفات ورقم تقرير القطعة الأولى.
يجب توحيد نسخة حزمة تغيير النموذج في المصانع ذات المناوبات المتعددة: إذا غيّر النوبة النهارية الخطوات، تظل النوبة الليلية تستخدم الجدول الورقي القديم. يُعتمد النسخة السارية حالياً في النظام، ويُعلَّق على النسخة المطبوعة رقم الإصدار وموعد انتهاء الصلاحية.
عند قيام مورد خارجي بضبط الماكينة داخل المصنع، يُمنح الحساب المؤقت حق الاطلاع فقط على خطوات أمر العمل الخاص به، ويُسجل استنتاج الضبط ضمن أسباب التوقف، لتجنب «ضبط الغريب وعدم تسجيل أحد».
الربط مع نظام الجودة
يجب أن تكون العيوب المتعلقة بتغيير النموذج قابلة للتتبع إلى رقم الخطوة والشخص المسؤول، بدلاً من التعميم بـ«خطأ بشري». يجب أن تتمكن عمليات التدقيق لدى العملاء من رؤية نسخة الخطوات القياسية وتقرير القطعة الأولى. ويمكن ربط اختبارات التدريب بحزمة الخطوات: لا يُسمح باستلام أمر العمل لتغيير النموذج عالي المخاطر إلا بعد اجتياز الاختبار.
تستخدم اجتماعات تحسين تغيير النموذج مخطط باريتو لتحليل الوقت المستغرق في الخطوات، بدلاً من الإعلان فقط عن متوسط زمن التغيير. تُكتب تحسينات الحلقة المغلقة في حزمة الخطوات القياسية، لتشكيل نسخة جديدة، وتجنب أن تبقى التحسينات الشفهية دون تطبيق.
تبادل المهام والنوبة الليلية
عند تغيير النموذج بين النوبات، يجب إدراج الخطوات الجارية والعناصر غير المغلقة في ورقة التسليم؛ ولا يُسمح بالاستمرار إلا بعد مسح الكود من قبل الوافد الجديد. يُمنع الحديث الشفهي عن «تقريباً انتهى». وإذا كانت النوبة الليلية تفتقر إلى فحص الجودة، يمكن إجراء مراجعة عن بُعد للقطعة الأولى: تُرفع الصور، ويُطلق فحص الجودة في النوبة النهارية بشكل غير متزامن، مع تأجيل الإنتاج بالجملة أو تحديد الكميات حسب درجة المخاطر.
على جانب المعدات: ترتبط بنود الفحص قبل وبعد تغيير النموذج (التشحيم، الحماية، زر الإيقاف الطارئ) بحزمة تغيير النموذج، ولا يُسمح بإطلاق الماكينة إذا فُوت أي فحص. يُراقب استهلاك الطاقة والإيقاع في النوبة الأولى بعد التغيير لرصد التقلبات غير الطبيعية، بما يساعد على اكتشاف عدم إعادة ضبط المعايير.
عند دخول قوالب الموردين إلى المصنع: يُسجل رقم القالب، وسجل الصيانة، وآخر مرة تم فيها إصلاح القالب؛ ولا يُسمح بمسح القالب الذي تجاوز فترة الصيانة. وبعد الإصلاح، يجب إجراء فحص أولي جديد، ويُلغى تلقائياً تقرير القطعة الأولى القديم.
يُسمح بـ«وضع المدرب» خلال فترة إدخال خط إنتاج جديد: يمكن تجاوز بعض الخطوات لكن يُسجل كل شيء للتدقيق، ويُغلق هذا الوضع بعد أسبوعين. إذا ارتفعت نسبة التجاوز، فهذا يعني أن حزمة الخطوات لا تلائم الواقع، ويجب تغيير الحزمة بدلاً من إبقاء الضوء الأخضر مفتوحاً لفترة طويلة.
يُدرج زمن تغيير النموذج في حسابات التمهيد للإنتاج، وتُعطى الأولوية لتوحيد المعايير في السلسلة التي تشهد انحرافاً كبيراً، بدلاً من إطالة التمهيد بشكل عام ل掩盖 المشكلة.
يفصل نظام إنذار «المساعدة في تغيير النموذج» عن «المساعدة في الجودة»، لتجنب انحراف اتجاه التحسين.