Bei Mehrproduktionslinien ist der teuerste Stillstand oft nicht ein Ausfall, sondern die Umstellung von Modellen und Produktionsaufträgen : Formen, Parameter, Erststücke und Materialwechsel werden vom Teamleiter per Ansage geregelt, Prüfungen erfolgen nach Erfahrung – erst beim Erststück wird festgestellt, dass eine Vorrichtung vergessen wurde. Die geplante „Umrüstzeit von 40 Minuten“ verwandelt sich vor Ort in zwei Stunden, und die nachgelagerte Linie wartet auf das Material.
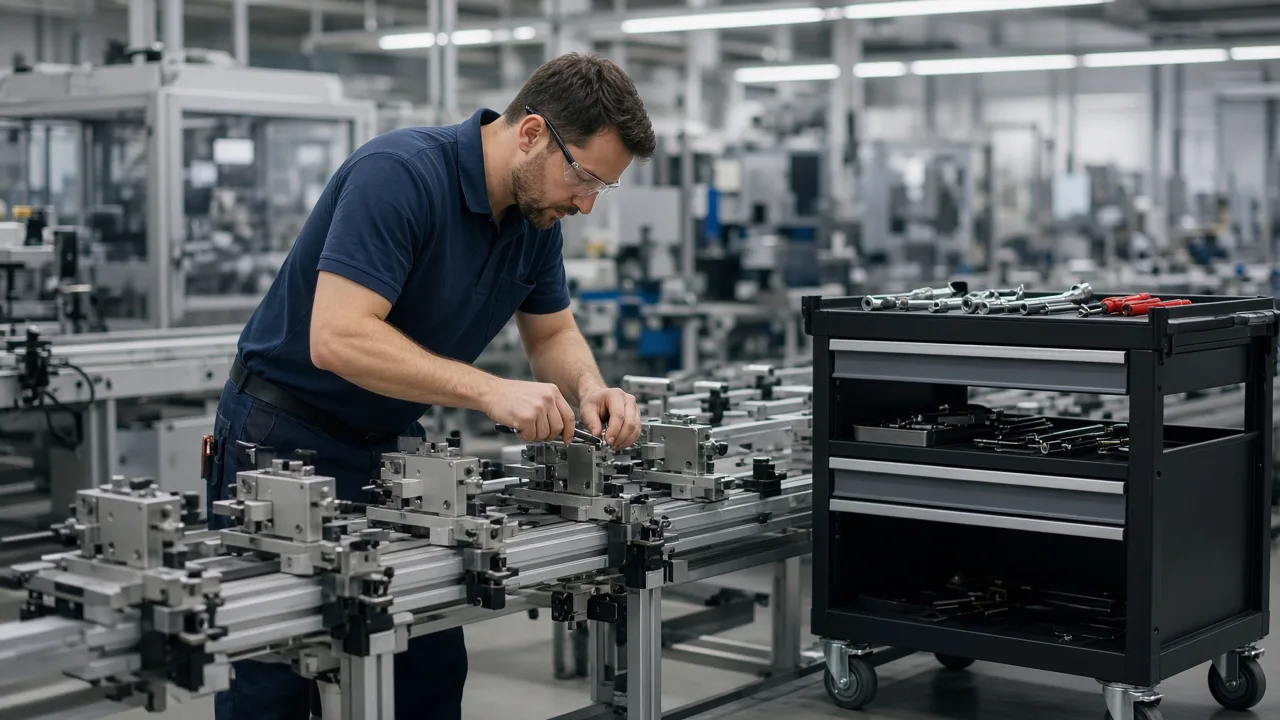
Zerlegen Sie die Umrüstung in ausführbare Aufgaben
- Umrüstungsarbeitsauftrag : Von SKU A→B, Planungsfenster, verantwortliches Team, Standardabfolge inklusive
- Vorbereitungsaufgaben : Werkzeuge/Schneidwerkzeuge/Programmnummern/Materialien müssen im Voraus vollständig bereitgestellt sein; ohne vollständige Bereitstellung darf die Umrüstung nicht beginnen
- Durchführung des Checklists : Schritt für Schritt überprüfen, Schlüsselpunkte zwingend fotografieren oder scannen
- Bestätigung des Erststücks : Maße/Aussehen/Funktionsprüfungen – bei Nichtkonformität Rückführung zum entsprechenden Schritt statt blindes Nachjustieren der gesamten Linie
- Freigabe der Produktion : Nur nach bestandener Erstprüfung darf die Massenproduktion gemeldet werden
Eine Papier‑Inspektion reicht zwar einmal aus, doch sie liefert keine Erkenntnisse darüber, welcher Schritt am zeitaufwendigsten ist oder wo am häufigsten nachgearbeitet wird. Ohne Daten können Lean‑Meetings nur über Empfindungen sprechen.
Konstruktion
Der Planer gibt den Umrüstungsarbeitsauftrag heraus; der Teamleiter übernimmt die Aufgabe; die Bediener führen die Schritte aus; die Qualitätskontrolle prüft das Erststück. Die Schrittpakete sind nach Produktfamilien versioniert, Änderungen bedürfen der Genehmigung. Programmnummern sind an die jeweiligen Anlagen gebunden; ein falscher Scan an der Maschine wird sofort blockiert.
- Umrüstungsstandards: Schritte, Standardarbeitszeiten, erforderliche Werkzeugliste
- Zustand der Vollständigkeit: Werkzeuge vorhanden, Materialchargen, Programmversion
- Durchführung der Abläufe: Beginn/Ende, durchführende Person, Anhänge
- Protokollierung des Erststücks: Messwerte, Bewertung, zurückgeschickter Schrittnummer
- Ursachen des Stillstands: Umrüstung/Warten auf Material/Warten auf Werkzeuge/Qualität – getrennt von Störungen.
Entwicklung und Abnahme
Integration mit MES‑Abrechnung: Ohne Freigabe ist die Abrechnung ungültig. Das Andon‑System kann „Umrüstungs‑Hilfe“ anzeigen. Überlaufende Schritte färben sich rot, werden nicht automatisch übersprungen. Elektronische Signaturen dienen der Freigabe des Erststücks.
Abnahme:
- Kann die Umrüstung beginnen, wenn die Werkzeuge nicht gescannt und vollständig bereitgestellt sind?
- Darf die Massenproduktion bei einem fehlerhaften Erststück nicht gestartet werden?
- Muss bei vorübergehend übersprungenen Standardschritten das Passwort des Teamleiters eingefordert und die Vorgänge protokolliert werden?
- Können die tatsächlichen Umrüstungszeiten und die Abweichungen von den Standards in einer Rangliste erfasst werden?
- Werden nach dem Upgrade eines Schrittpakets derselben Produktfamilie die alten Pakete eingestellt?
Das erste Ziel der Digitalisierung der Umrüstung ist es, die Umrüstzeit zu verkürzen und zu stabilisieren – nicht, noch einen großen Bildschirm anzuschaffen.
Häufige Fallstricke
Zu grob formulierte Schritte : Ein einziger Schritt „Maschineneinstellung“ verschluckt eine halbe Stunde; man muss bis ins Detail gehen, um beobachtbare Bewegungen zu erfassen. Nur die Geschwindigkeit wird bewertet : Das führt zu fehlenden Inspektionen; die Rücklaufquote des Erststücks muss ebenfalls berücksichtigt werden. Umrüstung und Wartung konkurrieren um Personal : Das Kompetenzmatrix muss zeigen, wer über Umrüstungskompetenz verfügt, um spontane Rekrutierungen zu vermeiden.
Wie lässt sich die Wirksamkeit beurteilen?
Sechs Wochen nach Inbetriebnahme: Durchschnittliche Umrüstungszeit, Standardabweichung der Zeit, Quote der Erststücke, die beim ersten Mal bestehen, sowie Anzahl der planmäßigen Verzögerungen, die durch Umrüstungen verursacht wurden. Eine sinkende Standardabweichung zeigt, dass der Prozess kontrollierbar ist – gesünder als bloßes Drücken des Durchschnittsminutenwertes.
Zusammenhang zwischen Vollständigkeit und Planung
Beim Erstellen eines Umrüstungsarbeitsauftrags wird die Liste der benötigten Werkzeuge eingefroren; das Werkzeugverwaltungssystem meldet deren Vorhandensein. Fehlen Teile, verschiebt sich der Umrüstungsbeginn automatisch nach hinten, und das Planungsmodul erhält als Grund für die Verzögerung „Warten auf Werkzeuge“, statt erst bei Eintreffen festzustellen.
Wenn die Lebensdauer eines Schneidwerkzeugs erschöpft ist, kann das Umrüstungspaket die vorzeitige Werkzeugänderung vorschlagen. Programmversion und Produktversion sind miteinander verbunden; Scannen zur Verifizierung. Bei Nachtumschaltungen muss qualifiziertes Personal vor Ort sein; das System prüft gemäß Kompetenzmatrix.
Beim Wechsel von Materialien müssen die Schritte zur Reinigung der alten Materialreste separat bestätigt werden, um Vermischungen zu vermeiden. Fotos der Reinigung werden als Anhang beigefügt. Nach Beginn der Massenproduktion kann die Häufigkeit der Stichproben je nach neuem Produkt erhöht werden; nach Stabilisierung wieder auf das reguläre Niveau senken.
Wie nutzt man die Zeitanalyse?
Zeitanalyse auf Schrittebene dient dazu, Engpässe zu identifizieren; nicht nur die Gesamtzeit betrachten. Trennen Sie „Warten“ und „Arbeit“: Warten auf andere, auf Werkzeuge, auf Qualitätskontrolle zählt zum Warten, Maschineneinstellung gehört zur Arbeit. Lean‑Verbesserungen sollten vor allem das Warten reduzieren.
Das Umrüstungs‑Dashboard für die Disposition: Heutige geplante Umrüstungen, laufende Umrüstungen, Risiko von Verzögerungen. Den Bedienern sollten nicht zu viele Management‑Diagramme zugemutet werden; sie sehen nur den nächsten Schritt und das Standardbild.
Nach der Verknüpfung mit der Produktionsplanung kann simuliert werden: „Wenn die Standardabweichung der Umrüstungszeit um 20 % sinkt, wie viele zusätzliche Aufträge könnten wir annehmen?“ Daten treiben die Standardisierung der Prozesse voran, statt auf Slogans zu setzen.
Häufige Fehlerquellen
Nur die Gesamtzeit der Umrüstung wird erfasst, ohne die einzelnen Schritte zu unterteilen; so bleibt jede Verbesserung ohne Anhaltspunkte. Nur Verzögerungen werden bestraft, die Vollständigkeit nicht geprüft; die Produktionslinie lernt, die Fertigstellung zu schönen. Die Bestätigung des Erststücks beschränkt sich auf Unterschrift, während die Massenproduktion weiterhin nach alten Parametern läuft – das System sollte die Bindung zwischen Parameterversion und Erststückberichtsnummer sicherstellen.
Fabriken mit mehreren Schichten müssen einheitliche Versionen der Umrüstungspakete verwenden: Tagschicht ändert die Schritte, Nachtschicht nutzt weiterhin das alte Papierformular. Als maßgeblich gilt die aktuell gültige Systemversion; gedruckte Dokumente tragen Versionsnummer und Verfallsdatum.
Bei externen Lieferanten, die vor Ort Maschinen einstellen, ermöglicht ein temporäres Konto nur den Zugriff auf die Schritte dieses Arbeitsauftrags; die Ergebnisse der Einstellung werden in die Ursachenanalyse des Stillstands eingearbeitet, um zu vermeiden, dass „Fremde nach der Einstellung niemand mehr abrechnet“.
Verknüpfung mit dem Qualitätssystem
Umrüstungsbedingte Mängel müssen auf Schritt- und Bediener-Ebene rückverfolgbar sein, statt pauschal als „menschengemacht“ zu gelten. Kundenprüfungen sollten die Standardversion der Schritte und die Erststückprotokolle einsehen können. Schulungsprüfungen können an das Schrittpaket gekoppelt werden: Wer nicht besteht, darf keinen hochriskanten Umrüstungsarbeitsauftrag erhalten.
Bei Umrüstungsverbesserungs‑Meetings wird die Pareto‑Analyse der Schrittdauern verwendet, statt nur die durchschnittliche Umrüstungszeit zu melden. Verbesserungsvorschläge werden in geschlossenen Kreisen in das Standard‑Schrittpaket zurückgeschrieben, wodurch eine Version entsteht und mündliche Verbesserungen nicht unverbindlich bleiben.
Übergabe zwischen Teams und Nachtschicht
Bei Umrüstungen über Schichtgrenzen hinweg müssen laufende Schritte und offene Punkte unbedingt in den Übergabeprotokoll eingetragen werden; erst nach Scannen und Bestätigung durch den Nachfolger darf die Arbeit fortgesetzt werden. Mündliche Aussagen wie „Fast fertig“ sind verboten. Bei fehlender Qualitätskontrolle in der Nachtschicht kann das Erststück remote überprüft werden: Foto hochladen, tagsüber die Qualitätskontrolle asynchron freigeben, Massenproduktion vorübergehend aussetzen oder je nach Risikostufe begrenzt fortsetzen.
Geräteseite: Prüfpunkte vor und nach der Umrüstung (Schmierung, Schutz, Notaus) sind mit dem Umrüstungspaket verknüpft; fehlende Prüfungen verhindern die Freigabe. Energieverbrauch und Taktzeit werden nach der Umrüstung in der ersten Schicht auf ungewöhnliche Schwankungen überwacht, um zu erkennen, ob Parameter nicht zurückgesetzt wurden.
Lieferantenspritzformen im Werk: Formnummer, Wartungsprotokolle, jüngste Reparaturdaten müssen vollständig vorhanden sein; überfällige, nicht gewartete Formen dürfen nicht zur Umrüstung zugelassen werden. Nach einer Reparatur muss unbedingt ein neues Erststück erstellt werden; das alte Erststückbericht wird automatisch ungültig.
Während der Einführungsphase einer neuen Produktionslinie ist ein „Coach‑Modus“ erlaubt: Schritte können umgangen werden, aber alles wird protokolliert und nach zwei Wochen wird der Umweg geschlossen. Ein zu hoher Umweganteil deutet darauf hin, dass das Schrittpaket nicht gut an die Realität angepasst ist; das Paket sollte überarbeitet werden, statt dauerhaft grünes Licht zu geben.
Umrüstungszeiten werden in die Pufferberechnung der Produktionsplanung einbezogen; Produktfamilien mit großer Standardabweichung werden priorisiert bei der Standardisierung, statt alle gleichmäßig mit längeren Puffern zu versehen, um Probleme zu verbergen.
Das Andon‑System trennt „Umrüstungs‑Hilfe“ von „Qualitäts‑Hilfe“, um zu vermeiden, dass die Verbesserungsrichtung abdriftet.