Pada lini produksi multi‑varian, downtime paling mahal sering kali bukan disebabkan oleh kerusakan, melainkan oleh pergantian model dan produksi : penggantian cetakan, pengaturan parameter, pemeriksaan produk pertama, serta perubahan material semuanya bergantung pada instruksi dari ketua tim; pengecekan dilakukan berdasarkan pengalaman; baru setelah produk pertama dinyatakan lolos barulah diketahui ada alat yang terlewat. Rencana “pergantian lini 40 menit” di lapangan malah berubah menjadi dua jam, sehingga seluruh lini di bagian belakang harus menunggu bahan.
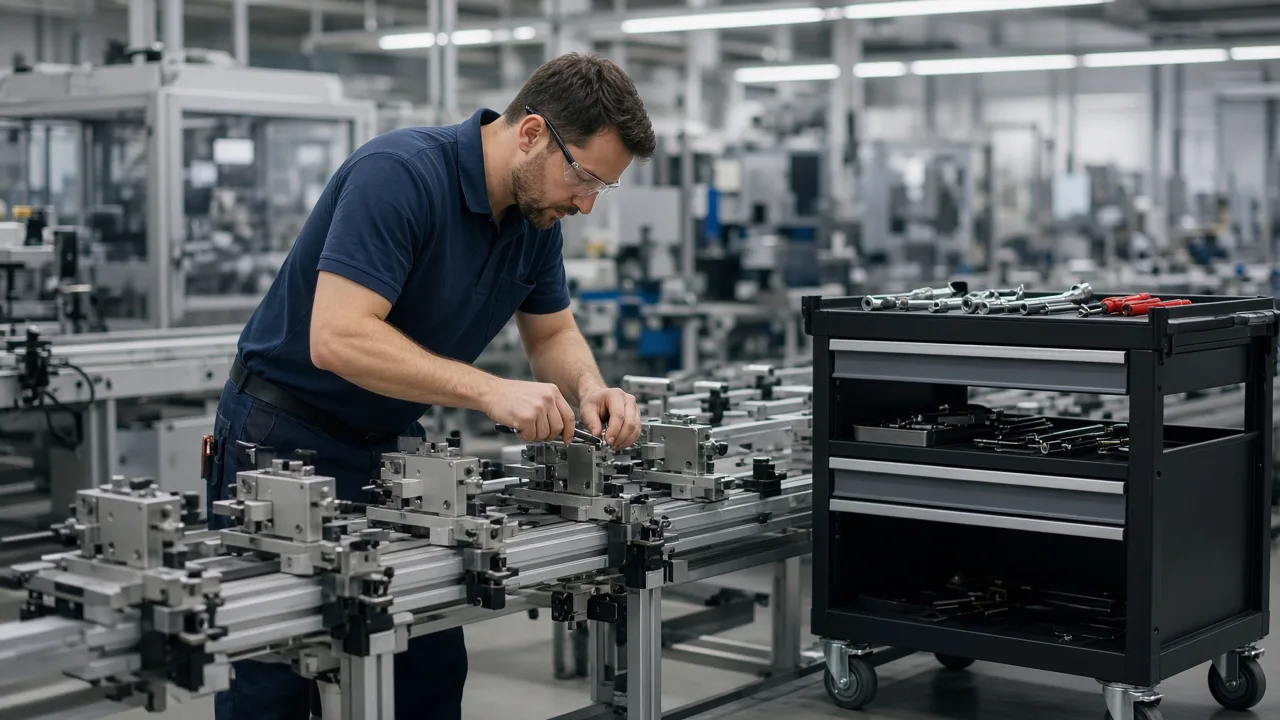
Pisahkan proses pergantian menjadi tugas‑tugas yang dapat dieksekusi
- Pesanan pergantian : dari SKU A→B, jendela rencana, tim yang bertanggung jawab, serta paket langkah standar
- Persiapan tugas : perlengkapan/ alat pemotong/ nomor program/ bahan harus dipersiapkan terlebih dahulu hingga lengkap; jika belum lengkap, pergantian tidak boleh dimulai
- Eksekusi daftar pemeriksaan : konfirmasi secara bertahap, wajib mengambil foto atau memindai kode pada titik‑titik kritis
- Konfirmasi produk pertama : ukuran/penampilan/fungsi; jika tidak memenuhi syarat, kembalikan ke langkah sebelumnya, bukan melakukan penyesuaian acak pada seluruh lini
- Pelepasan produksi : hanya setelah produk pertama lulus barulah diperbolehkan melakukan pelaporan massal
Dengan pemeriksaan manual, sulit untuk mengetahui secara rinci “langkah mana yang paling memakan waktu, langkah mana yang paling sering mengalami pengerjaan ulang”. Tanpa data, rapat lean hanya bisa berbicara tentang kesan dan perasaan.
Desain
Perencana mengeluarkan pesanan pergantian; ketua tim menerima tugas; operator menjalankan langkah‑langkah; inspeksi kualitas melakukan pemeriksaan produk pertama. Paket langkah dibuat berdasarkan versi kelompok produk, setiap perubahan harus mendapat persetujuan. Nomor program terikat dengan peralatan; jika salah memindai mesin, sistem langsung akan menghentikan proses.
- Standar pergantian: langkah‑langkah, waktu kerja standar, daftar perlengkapan yang diperlukan
- Status kelengkapan: perlengkapan sudah tersedia, batch bahan, versi program
- Alur eksekusi: mulai/selesai, pelaksana, lampiran
- Catatan produk pertama: nilai pengukuran, hasil penilaian, nomor langkah yang dikembalikan
- Penyebab downtime: pergantian/ menunggu bahan/ menunggu perlengkapan/ kualitas, dipisahkan dari downtime akibat kerusakan
Pengembangan dan penerimaan
Terhubung dengan pelaporan MES: pelaporan tetap tidak sah sebelum pelepasan. Lampu peringatan dapat menampilkan “permintaan bantuan pergantian”. Jika langkah melebihi batas waktu, sistem akan memberi sinyal warna, tanpa otomatis melewati langkah tersebut. Tanda tangan elektronik digunakan untuk membebaskan produk pertama.
Penerimaan:
- Apakah pergantian dapat dimulai jika perlengkapan belum dipindai dan belum lengkap?
- Apakah produk pertama yang tidak memenuhi syarat dilarang untuk diproduksi secara massal?
- Apakah langkah standar yang dilewati secara sementara memerlukan kata sandi ketua tim dan pencatatan audit?
- Apakah deviasi antara waktu aktual dan standar pergantian dapat dimasukkan ke dalam peringkat?
- Setelah paket langkah untuk kelompok produk yang sama ditingkatkan, apakah paket lama harus dinonaktifkan?
Tujuan utama digitalisasi pergantian adalah mempersingkat dan menstabilkan waktu pergantian, bukan sekadar membeli satu layar besar lagi.
Kesalahan umum
Langkah ditulis terlalu kasar : satu langkah “penyetelan mesin” yang menutupi setengah jam, harus diuraikan hingga mencakup gerakan yang dapat diamati. Hanya menilai kecepatan : dapat menyebabkan terlewatnya inspeksi; tingkat pengembalian produk pertama harus dilihat bersama. Pergantian dan perbaikan saling berebut tenaga kerja : matriks keterampilan harus menunjukkan siapa yang memiliki kualifikasi pergantian, agar tidak perlu merekrut orang secara mendadak.
Bagaimana menilai efektivitas?
Setelah enam minggu pasca‑peluncuran: rata‑rata durasi pergantian, standar deviasi durasi, tingkat kelulusan produk pertama pada percobaan pertama, serta jumlah penundaan rencana akibat pergantian. Penurunan standar deviasi menunjukkan bahwa proses sudah terkendali, lebih sehat daripada sekadar menekan rata‑rata durasi.
Kelengkapan dan rencana saling terhubung
Saat membuat pesanan pergantian, daftar perlengkapan yang diperlukan dibekukan; sistem manajemen perlengkapan memberikan informasi status ketersediaan. Jika ada komponen yang kurang, waktu mulai pergantian otomatis akan mundur, dan modul perencanaan menerima alasan penundaan “menunggu perlengkapan”, bukan baru menyadari saat tiba waktunya.
Ketika umur pakai alat pemotong tidak mencukupi, paket pergantian dapat meminta penggantian alat terlebih dahulu. Versi program terikat dengan versi produk, verifikasi dilakukan dengan pemindaian kode. Pergantian pada shift malam wajib diawasi oleh personel yang berkualifikasi; sistem melakukan verifikasi berdasarkan matriks keterampilan.
Saat melakukan pergantian material, langkah membersihkan material lama harus diverifikasi secara terpisah untuk mencegah tercampurnya material. Foto pembersihan dimasukkan ke lampiran. Setelah produksi massal dimulai, frekuensi sampling dapat dinaikkan sesuai dengan produk baru, kemudian diturunkan kembali ke standar setelah stabil.
Bagaimana menggunakan analisis waktu?
Waktu per langkah digunakan untuk mencari titik bottleneck, jangan hanya fokus pada total durasi. Pisahkan “menunggu” dan “pekerjaan”: menunggu orang, menunggu perlengkapan, menunggu inspeksi termasuk dalam kategori menunggu, sedangkan penyetelan mesin termasuk dalam kategori pekerjaan. Lean improvement lebih mengutamakan pemotongan waktu menunggu.
Papan informasi pergantian untuk manajemen: rencana pergantian hari ini, yang sedang berlangsung, risiko penundaan. Jangan membebani operator dengan terlalu banyak grafik manajemen; mereka hanya perlu melihat langkah berikutnya dan gambar standar.
Setelah terhubung dengan perencanaan produksi, dapat dilakukan simulasi “jika standar deviasi pergantian turun 20%, berapa banyak pesanan tambahan yang dapat diterima”, guna mendorong investasi dalam standardisasi proses berdasarkan data, bukan sekadar slogan.
Titik‑titik kegagalan umum
Hanya mencatat total waktu pergantian, tidak memecah langkah‑langkah, sehingga sulit untuk melakukan perbaikan. Hanya memberikan sanksi atas penundaan, tidak memeriksa kelengkapan, sehingga lini produksi belajar untuk melaporkan kelengkapan palsu. Konfirmasi produk pertama hanya sebatas tanda tangan, produksi massal tetap berjalan dengan parameter lama—sistem harus mengikat versi parameter dengan nomor laporan produk pertama.
Pabrik dengan sistem shift ganda harus menyatukan versi paket pergantian: shift siang mengubah langkah, sedangkan shift malam masih menggunakan formulir kertas lama. Berdasarkan versi sistem yang sedang berlaku, dokumen cetak harus mencantumkan nomor versi dan tanggal kedaluwarsa.
Saat pemasok eksternal melakukan penyetelan mesin di pabrik, akun sementara hanya dapat melihat langkah‑langkah dalam pesanan tersebut; kesimpulan penyetelan dicatat sebagai penyebab downtime, agar tidak terjadi situasi “setelah orang luar selesai, tidak ada yang mencatat”.
Terhubung dengan sistem mutu
Ketidaksesuaian terkait pergantian harus dapat dilacak hingga nomor langkah dan operator, bukan hanya dicatat secara umum sebagai “kesalahan manusia”. Audit pelanggan harus dapat melihat versi langkah standar dan catatan produk pertama. Ujian pelatihan dapat dilampirkan pada paket langkah: jika belum lulus, tidak diperbolehkan menerima pesanan pergantian berisiko tinggi.
Rapat perbaikan pergantian menggunakan diagram Pareto berdasarkan waktu per langkah, bukan hanya melaporkan rata‑rata waktu pergantian. Item perbaikan ditulis kembali ke dalam paket langkah standar, membentuk versi baru, agar perbaikan lisan tidak sia‑sia.
Serah terima tim dan shift malam
Saat pergantian lintas shift, langkah yang sedang berlangsung dan item yang belum diselesaikan harus dicatat dalam dokumen serah terima; penerima harus memindai kode untuk mengonfirmasi sebelum melanjutkan. Dilarang mengatakan secara lisan “hampir selesai”. Jika shift malam kekurangan inspeksi kualitas, produk pertama dapat melalui pengecekan jarak jauh: mengunggah foto, inspeksi shift siang dilepaskan secara asinkron, produksi massal ditangguhkan atau dibatasi sesuai tingkat risiko.
Sisi peralatan: item pemeriksaan sebelum dan sesudah pergantian (pelumasan, perlindungan, tombol darurat) terkait dengan paket pergantian; jika ada pemeriksaan yang terlewat, tidak boleh dilakukan pelepasan. Konsumsi energi dan ritme produksi pada shift pertama setelah pergantian harus dipantau untuk mendeteksi fluktuasi abnormal, membantu menemukan parameter yang belum dikembalikan.
Cetakan pemasok masuk ke pabrik: nomor cetakan, catatan perawatan, catatan perbaikan terbaru harus lengkap; cetakan yang melewati masa perawatan tidak boleh dipindai untuk pergantian. Setelah perbaikan, harus dilakukan pemeriksaan produk pertama kembali; laporan produk pertama lama otomatis menjadi tidak valid.
Pada masa introduksi lini produksi baru, “mode pelatih” diperbolehkan: langkah dapat dilewati namun semua harus dicatat untuk audit, dua minggu kemudian jalur lewat ditutup. Tingkat lewat yang terlalu tinggi menunjukkan bahwa paket langkah tidak sesuai dengan kondisi lapangan; sebaiknya mengganti paket daripada terus memberi lampu hijau.
Waktu pergantian dimasukkan ke dalam perhitungan buffer perencanaan produksi; kelompok produk dengan standar deviasi besar diprioritaskan untuk standardisasi, bukan sekadar memperpanjang buffer untuk menutupi masalah.
Statistik lampu peringatan memisahkan “permintaan bantuan pergantian” dan “permintaan bantuan kualitas”, agar arah perbaikan tidak menyimpang.