Na linha de produção de múltiplos produtos, a parada mais cara muitas vezes não é causada por falha, mas sim pela troca de modelo e mudança de produção: moldes, parâmetros, peça‑teste inicial e troca de materiais dependem do comando do líder de equipe; os itens de verificação são baseados na experiência; só após a aprovação da peça‑teste inicial é que se descobre a falta de um dispositivo. O “40 minutos para trocar a linha” planejado no plano torna‑se duas horas no chão de fábrica, com toda a linha seguinte esperando pelo material.
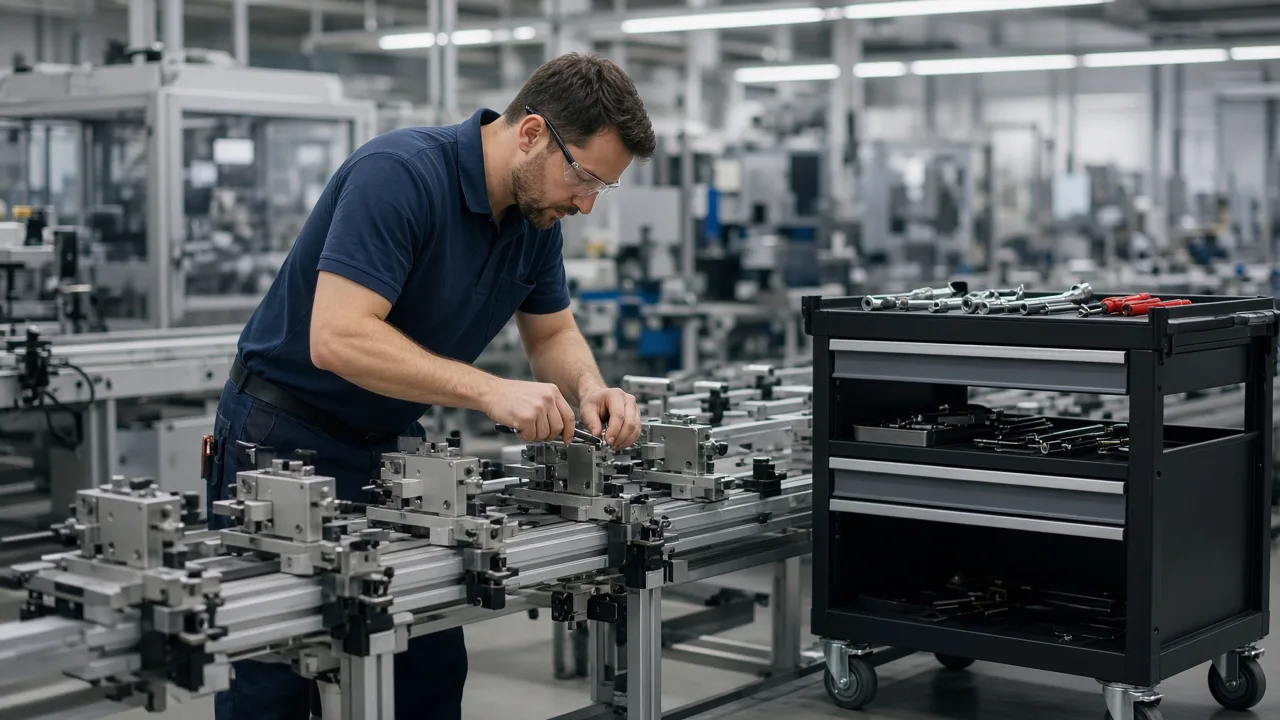
Divida a troca de modelo em tarefas executáveis
- Ordem de trabalho para troca de modelo: de SKU A para B, inclui janela de planejamento, equipe responsável e pacote de etapas padrão
- Preparação das tarefas: ferramentas, ferramentas de corte, número do programa e materiais devem estar reunidos antecipadamente; sem tudo pronto, não é permitido iniciar a troca
- Execução do checklist: confirmação passo a passo, com fotografia obrigatória ou leitura de código nos pontos críticos
- Confirmação da primeira peça: dimensões, aparência e funcionalidades; caso seja reprovada, retrocede ao passo correspondente, em vez de ajustar aleatoriamente toda a linha
- Liberação da produção: somente após a aprovação da primeira peça é permitido registrar a produção em série
O controle manual pode até ser concluído uma vez, mas não revela “qual etapa é a mais demorada e qual é a que mais volta para retrabalho”. Sem dados, as reuniões de melhoria enxuta ficam restritas a impressões pessoais.
Projeto
O planejador emite a ordem de trabalho para troca de modelo; o líder de equipe assume a tarefa; o operador executa as etapas; o inspetor realiza a primeira peça. Os pacotes de etapas são versionados conforme a família de produtos, e quaisquer alterações precisam de aprovação. O número do programa está vinculado ao equipamento; se houver erro de leitura, o sistema bloqueia imediatamente.
- Padrões de troca de modelo: etapas, tempo padrão e lista de ferramentas necessárias
- Status de preparação completa: ferramentas no lugar, lote dos materiais, versão do programa
- Registro do fluxo de execução: início/fim, responsável, anexos
- Registro da primeira peça: valores medidos, avaliação e número do passo de retorno
- Causa da parada: troca de modelo, espera por material, espera por ferramentas ou qualidade, separada da parada por falha
Desenvolvimento e aceitação
Integração com o MES para registro de produção: sem liberação, o registro é inválido. O sinal de alerta pode indicar “ajuda para troca de modelo”. As etapas que ultrapassam o tempo previsto mudam de cor, mas não são ignoradas automaticamente. Assinatura eletrônica é usada para liberar a primeira peça.
Aceitação:
- A troca de modelo pode começar mesmo sem escanear todas as ferramentas?
- Se a primeira peça for reprovada, a produção em série deve ser proibida?
- Se as etapas padrão forem temporariamente puladas, será necessário o código do líder de equipe e registro de auditoria?
- A diferença entre o tempo real de troca de modelo e o padrão pode aparecer no ranking?
- Após a atualização do pacote de etapas da mesma família de produtos, o pacote antigo deve ser desativado?
O primeiro objetivo da digitalização da troca de modelo é reduzir e estabilizar o tempo de troca de linha, não comprar mais uma grande tela.
Armadilhas comuns
As etapas estão escritas de forma muito genérica: “ajuste de máquina” cobre meia hora de uma só vez; é preciso detalhar até os movimentos observáveis. Só avaliar a velocidade: isso leva a falhas de inspeção; a taxa de reprovação da primeira peça deve ser considerada junto. Troca de modelo compete com manutenção por pessoal: a matriz de habilidades deve mostrar quem tem qualificação para troca de modelo, evitando recrutamento improvisado.
Como avaliar a eficácia
Seis semanas após a implantação: média do tempo de troca de modelo, desvio padrão do tempo, taxa de aprovação da primeira peça à primeira tentativa, número de atrasos no planejamento causados pela troca de modelo. Um desvio padrão menor indica processo controlável, o que é mais saudável do que simplesmente reduzir a média de minutos.
Integração entre preparação completa e planejamento
Ao criar a ordem de trabalho para troca de modelo, a lista de ferramentas necessárias é congelada; o sistema de gestão de ferramentas informa o status de disponibilidade. Se faltar algum item, o início da troca de modelo é adiado automaticamente, e o módulo de planejamento recebe como motivo do atraso “espera por ferramentas”, em vez de descobrir isso apenas quando chega a hora.
Quando a vida útil das ferramentas de corte está prestes a acabar, o pacote de troca de modelo pode solicitar a substituição antecipada. A versão do programa está vinculada à versão do produto; a verificação é feita por leitura de código. Na troca de modelo durante o turno noturno, é obrigatório ter alguém qualificado presente; o sistema verifica conforme a matriz de habilidades.
Ao trocar de material, a etapa de limpeza da linha do material antigo deve ser confirmada separadamente, para evitar mistura de materiais. Fotos da limpeza são anexadas. Após o início da produção em série, a frequência das amostragens pode ser aumentada para novos produtos e reduzida novamente à rotina depois de estabilizada.
Como usar a análise do tempo consumido
O tempo consumido por cada etapa serve para identificar gargalos; não se deve focar apenas no tempo total. Separe “espera” de “trabalho”: esperar por pessoas, ferramentas ou inspeção pertence à espera; ajuste de máquina pertence ao trabalho. A melhoria enxuta prioriza a eliminação da espera.
O quadro de troca de modelo para a programação: hoje planejado para troca de modelo, em andamento, risco de atraso. Não sobrecarregue os operadores com muitos gráficos de gestão; eles só olham para o próximo passo e imagens padrão.
Depois de integrar com o planejamento de produção, é possível simular “se o desvio padrão da troca de modelo diminuir 20%, quantos pedidos a mais poderíamos atender”, usando dados para impulsionar o investimento na padronização de processos, em vez de depender apenas de slogans.
Pontos comuns de falha
Só registra o tempo total de troca de modelo, sem dividir as etapas; assim, não há como melhorar. Só penaliza atrasos, sem verificar a preparação completa; a linha aprende a declarar falsamente a conclusão. A confirmação da primeira peça fica limitada à assinatura, enquanto a produção em massa continua rodando com os parâmetros antigos — o sistema deve vincular a versão dos parâmetros ao número do relatório da primeira peça.
Fábricas com turnos múltiplos devem unificar a versão do pacote de troca de modelo: o turno diurno muda as etapas, mas o turno noturno ainda usa a velha tabela em papel. Use a versão vigente do sistema como referência; os impressos devem indicar o número da versão e a data de expiração.
Quando fornecedores externos vêm à fábrica para ajustar máquinas, a conta temporária só pode visualizar as etapas deste pedido específico; as conclusões do ajuste são registradas como causa da parada, evitando que “pessoas de fora ajustem e ninguém anote”.
Integração com o sistema de qualidade
Os defeitos relacionados à troca de modelo devem poder ser rastreados até o número da etapa e o operador, em vez de serem registrados genericamente como “erro humano”. A auditoria do cliente deve conseguir ver a versão padrão das etapas e o registro da primeira peça. Os testes de treinamento podem ser vinculados ao pacote de etapas: quem não passar não poderá receber ordens de trabalho de alto risco para troca de modelo.
Reuniões de melhoria da troca de modelo usam a análise de tempo consumido pelas etapas segundo a curva de Pareto, em vez de apenas informar o tempo médio de troca. As medidas de melhoria são registradas no pacote de etapas padrão, formando uma nova versão e evitando que melhorias verbais não sejam implementadas.
Transição entre equipes e turno noturno
Quando a troca de modelo ocorre entre turnos, as etapas em andamento e os itens pendentes devem ser registrados no formulário de transição; só após a confirmação por escaneamento pelo sucessor é permitido continuar. Proibido dizer verbalmente “está quase pronto”. Quando falta inspeção de qualidade no turno noturno, a primeira peça pode ser revisada remotamente: fotos enviadas, inspeção diurna realizada de forma assíncrona, produção em série adiada ou limitada conforme o nível de risco.
Do lado do equipamento: os itens de inspeção antes e depois da troca de modelo (lubrificação, proteção, parada de emergência) estão vinculados ao pacote de troca; se alguma inspeção for omitida, não é permitido liberar a produção. O consumo de energia e o ritmo de produção são monitorados no primeiro turno após a troca, para detectar variações anormais e auxiliar na identificação de parâmetros não repostos.
Moldes de fornecedores entrando na fábrica: número do molde, registros de manutenção e últimos reparos devem estar completos; moldes com manutenção atrasada não podem ser escaneados para a troca de modelo. Após o reparo, é obrigatório fazer a primeira peça novamente; o relatório da primeira peça anterior perde automaticamente a validade.
No período de introdução de novas linhas de produção, é permitido o “modo treinamento”: as etapas podem ser contornadas, mas todo o processo é registrado para auditoria; após duas semanas, o contorno é desativado. Uma taxa de contorno muito alta indica que o pacote de etapas não está adequado ao local; é melhor mudar o pacote do que manter a luz verde por muito tempo.
O tempo consumido pela troca de modelo é incluído no cálculo da margem de segurança do planejamento; famílias de produtos com grande desvio padrão recebem prioridade na padronização, em vez de simplesmente ampliar a margem para mascarar problemas.
O sistema de sinalização separa “ajuda para troca de modelo” de “ajuda para qualidade”, evitando que a direção da melhoria se desvie.